知识分享


激光切割下料生产线广泛应用于钣金加工与金属结构件制造。这类设备的除尘环节涉及风门、电磁阀等现场执行元件,其部署方式直接影响现场的气路走向与电控布局。本期案例以激光切割下料生产线为对象,展现实点科技C3阀岛的实践应用。
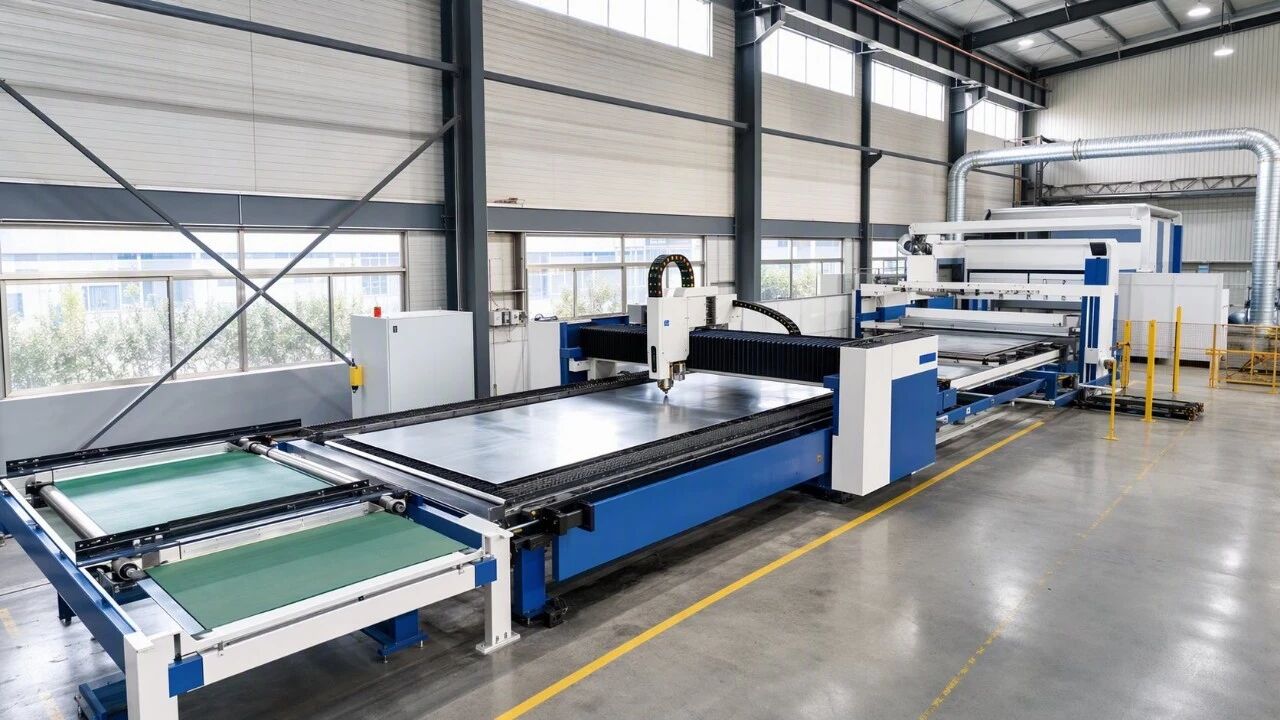
本期案例使用的实点科技产品
C3系列阀岛
(PROFINET协议)
一、设备介绍
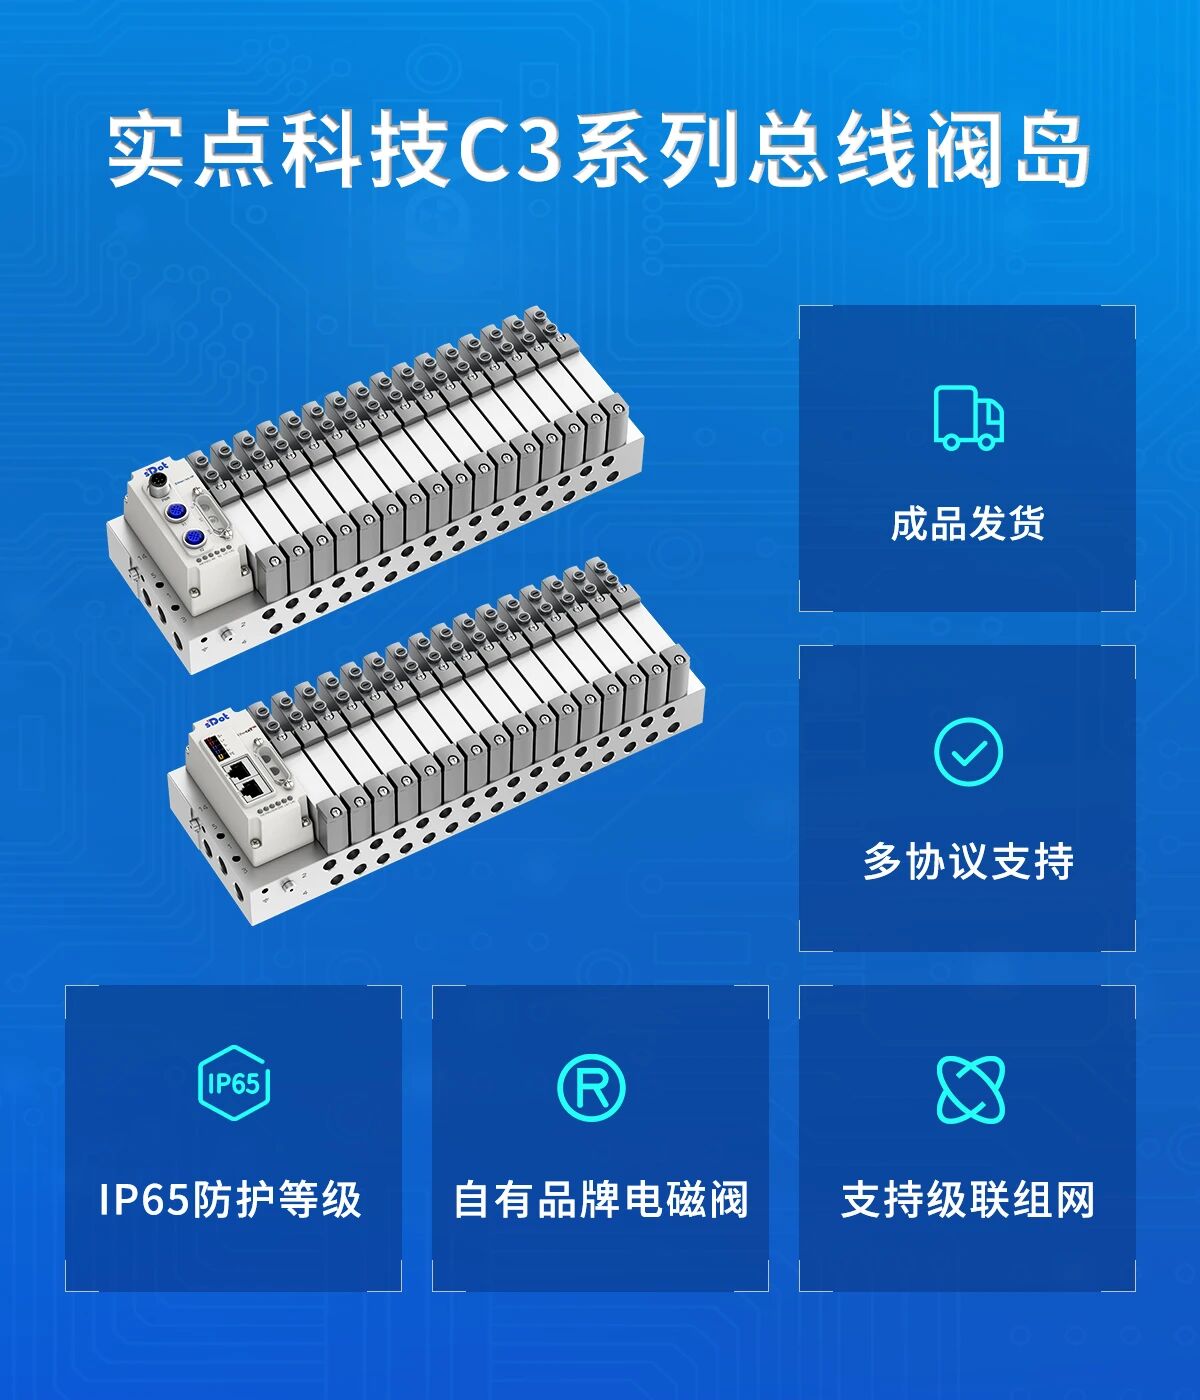
激光切割下料生产线以激光切割机为核心,配套除尘系统与上下料、分拣单元,用于板材的切割下料。主要作业流程如下:
工序 | 动作描述 |
①板材上料 | 板材经上料单元送至切割台面并完成定位 |
②激光切割 | 激光切割头按程序完成板材切割 |
③除尘抽风 | 抽离切割作业产生的烟尘 |
④下料分拣 | 切割完成的工件下料并按规格分拣 |
⑤流转下道 | 工件流转至下游折弯、焊接等工序 |
二、实点科技解决方案
为在有限空间内形成集中气流,除尘采用分区控制:切割区域下方划分为若干独立风门分区,作业进行到某一分区时对应风门开启,抽吸范围集中于局部空间。风门由电磁阀控制,分区数量越多,所需风门与电磁阀数量越多。若将这些电磁阀集中布置在远离切割现场的电控柜内、再逐路接线引至现场,则现场需敷设的支线数量随阀位增加,装配与排查难度上升,除尘动作与切割进程的同步响应也受路径长度影响;而切割现场存在粉尘、油污与水汽,布置在现场的器件需具备相应的防护能力。
方案采用实点科技C3系列阀岛作为除尘风门气动控制的集中控制单元:阀岛防护等级达IP65,具备防尘防水能力;电磁阀组集成于阀岛一体,气路在阀岛内部集中分配。
三、方案架构
控制层:
西门子S7-1500 PLC作为核心控制器,负责切割作业与除尘动作的时序调度。
网络层:
C3系列阀岛经PROFINET接入PLC,单总线支持多站点部署,网络结构清晰。
现场层:
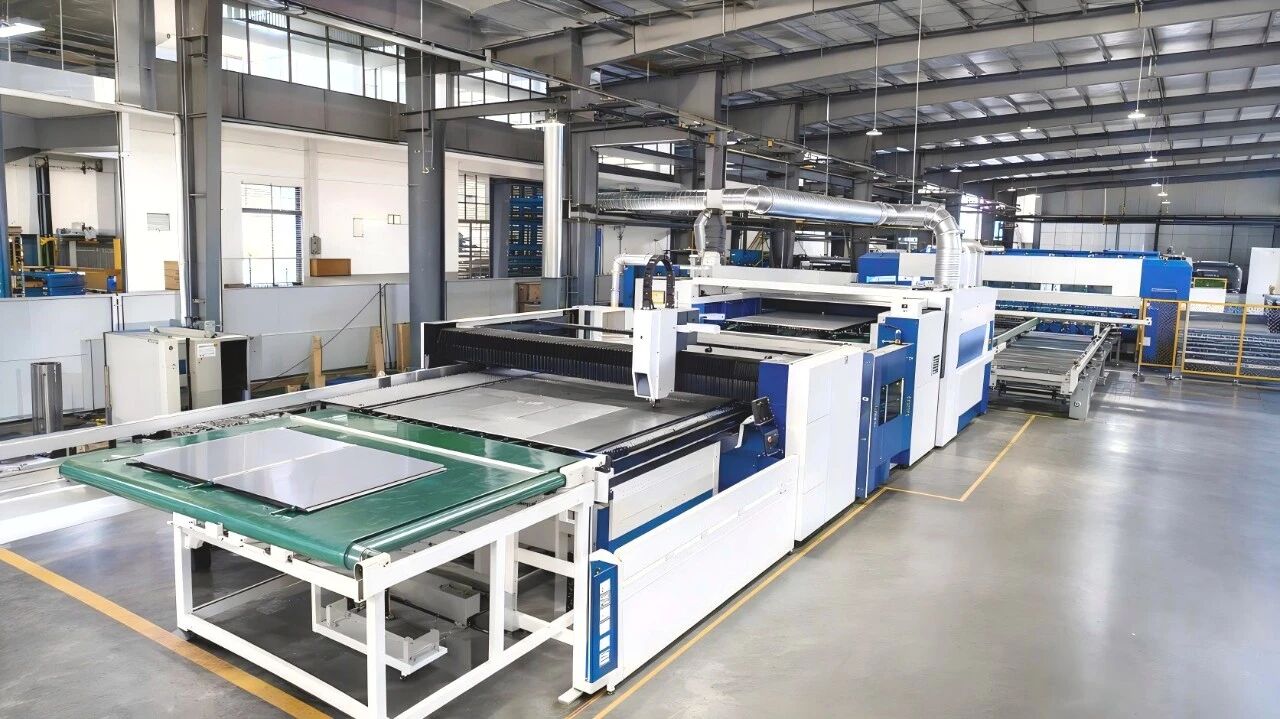
阀岛安装于除尘分区附近,每个阀位向对应风门的气缸供气,阀位按实际风门数量配装,未配装阀位预留作扩展。
四、应用效果
维度 | 应用表现 |
布线优化 | 线缆与接头数量减少,装配与查线工作量下降 |
现场适应 | 适应切割现场的粉尘与油污环境,设备周边不占用独立电控柜空间 |
维护便利 | 阀片更换便捷、无需重新接线,故障定位直观 |
五、实点科技C3系列阀岛
实点科技C3系列阀岛最多支持24位双电控电磁阀,整机具备IP65高防护等级,从容应对粉尘、油污等严苛工业现场;阀岛搭载自有品牌电磁阀,低功耗设计,具有在线固件升级能力;成品发货,气管接头等配件类型均可按现场工艺需求灵活配置;适配PROFINET、EtherCAT、EtherNet/IP等主流工业总线协议。
凭借高集成、高防护、易扩展的突出特性,C3阀岛现广泛应用于汽车制造、3C电子、新能源等高节拍、高可靠要求的自动化场景,助力用户打造稳定高效的气动控制系统。