知识分享


光伏电池片产线对来料处理环节的洁净度与取放可靠性要求较高,电池片质脆易损,拆包与取放过程中的到位检测、距离反馈和外观识别直接影响后道工序的质量与节拍稳定。分布式部署的I/O模块、阀岛与工业交换机正成为该类设备自动化控制的主流选择。本期案例以电池片拆包上料设备为对象,展现实点科技XB6S系列插片式I/O、C3系列阀岛与SW4系列工业交换机的综合应用实践。
本期案例使用的实点科技产品
XB6S系列插片式I/O
C3系列阀岛
SW4系列工业交换机
一、设备介绍
电池片拆包上料设备用于光伏电池片的来料拆包与自动上料,由拆包工位、取盖板工位与料盒输送单元组成。电池片以整箱包装来料,设备依次完成箱体定位、开箱取盖、去除包装材料与逐片取料,并将电池片放入料盒送入下道工序。主要作业流程如下:
工序 | 动作描述 |
①来料到位 | 电池片包装箱经AGV输送至拆包工位并完成定位 |
②开箱取盖 | 气动夹爪动作,取下箱盖 |
③去除包装 | 夹爪取出内层包装材料,露出电池片 |
④取片检测 | 逐片取出电池片,经外观识别确认无破损后放入料盒 |
⑤送入焊接 | 装满电池片的料盒输送至下道焊接工序 |
二、实点科技解决方案
拆包上料环节的自动化控制涉及多类信号与动作:箱体到位、夹爪位置等开关量信号,取放距离相关的测距信号,以及电池片外观的视觉识别;同时需驱动气动夹爪完成多组取放动作。各控制点分布在拆包、取盖板不同工位,信号类型涵盖开关量输入、模拟量输入与气动输出,对采集、驱动与数据交互的协同性要求较高。电池片质脆易损,取放动作需要到位与距离反馈保障准确执行,破损风险需在取片环节即时识别,避免流入后道。
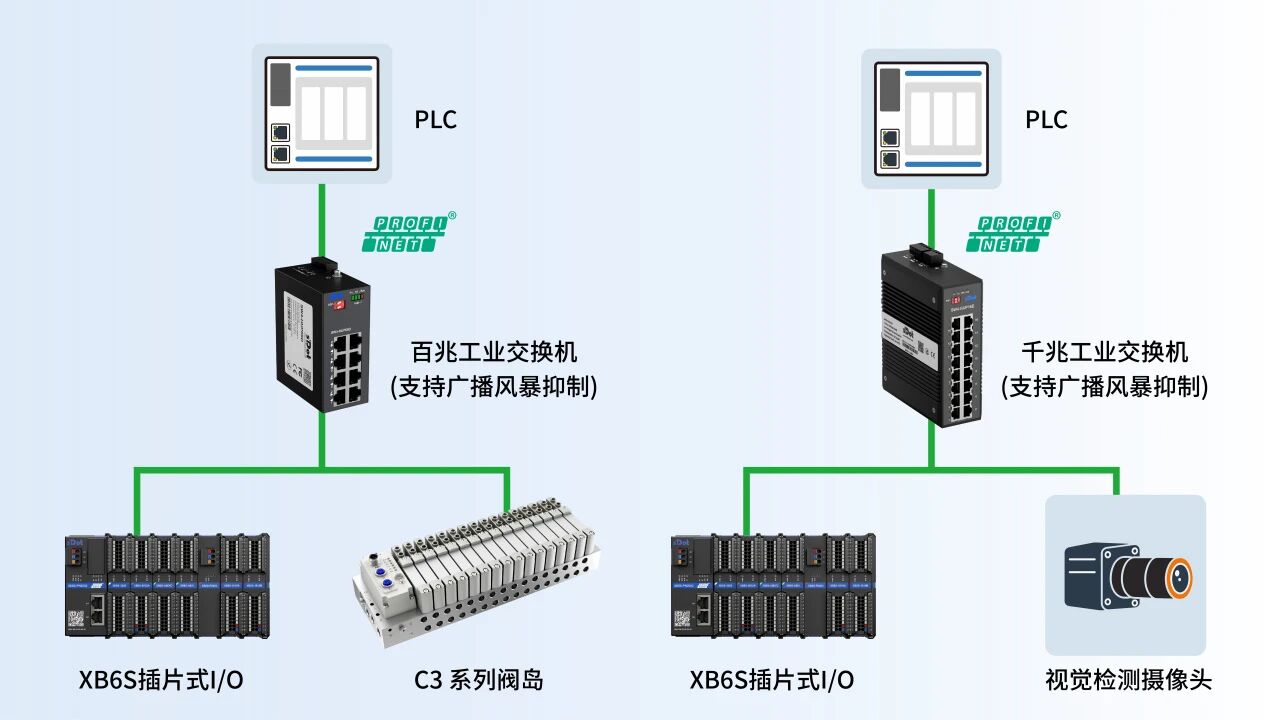
本方案采用XB6S系列插片式I/O、C3系列阀岛与SW4系列工业交换机的组合:开关量到位信号与测距模拟量信号经XB6S系列插片式I/O就近采集,气动动作由C3系列阀岛就近驱动,摄像头图像经SW4系列工业交换机转发上传至工控机完成破损检测;视觉判定结果与控制数据一同汇入西门子S7-1500 PLC统一调度,采集、识别与执行在拆包环节内协同完成。
三、方案构架
控制层:
西门子S7-1500 PLC作为核心控制器,负责拆包上料流程的逻辑调度与节拍协同;工控机运行视觉程序,完成电池片破损识别。
网络层:
XB6S系列插片式I/O与C3系列阀岛以PROFINET接入PLC;SW4系列工业交换机(SW4-GUP16D、SW4-HUP08D)作为网络汇聚节点,承载PLC、远程I/O站点、摄像头与工控机之间的数据交互。
现场层:
拆包工位由PROFINET耦合器XB6S-PN2002挂接数字量输入模块XB6S-1600与数字量输出模块XB6S-0016B:输入模块采集包装箱到位信号,输出模块驱动电磁阀控制定位气缸,完成箱体的夹紧与放松;模拟量模块XB6S-A80ID连接激光测距传感器,为取放动作提供距离反馈;取盖板工位由C3系列阀岛驱动气动机械夹爪,完成开箱取盖、去除包装与取片放料等气动动作。
四、应用效果
维度 | 应用表现 |
动作协同 | 到位检测、气动取放与破损识别衔接顺畅,拆包上料过程稳定运行 |
信号覆盖 | 开关量、模拟量与视觉信号经分布式节点采集并汇聚,减少长距离信号引线 |
部署灵活 | I/O与阀岛按工位就地布置,控制节点随设备布局调整,维护定位清晰 |
五、实点科技I/O产品
【XB6S系列插片式I/O】适配多种总线协议,拥有运动控制、串行通讯等功能模块;产品经过严格的EMC测试,超强抗扰,拒绝掉线;支持诊断、告警、异常日志记录,智能反馈,使用便捷。
【C3系列阀岛】最多支持24位双电控电磁阀配置,IP65防护等级;自有品牌电磁阀,低功耗设计,支持在线固件升级。气嘴规格、阀位类型可按现场工艺需求灵活配置。
【SW4系列工业交换机】覆盖非管理型与管理型,端口密度涵盖5口、8口、16口,可选POE供电及SFP光口形态,适配绝大多数工业以太网组网场景。