ナレッジ


在多台机器人协同作业的汽车铆钉组装检测线上,工位分散、布线复杂、气动响应要求高是常见的控制难题。本文分享实点科技 C3 阀岛在这类线体上的一次实际应用——通过将I/O模块与阀岛就近部署到工位,简化布线、提升气动响应速率。
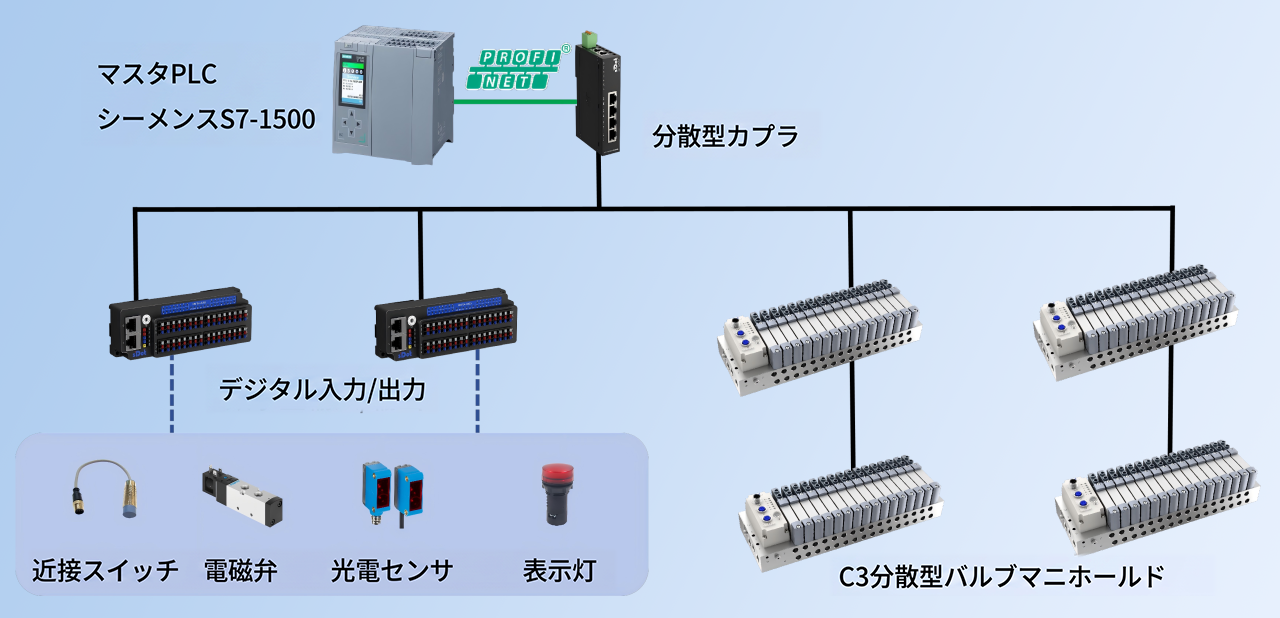
本期案例使用的实点科技产品
(离散式PROFINET耦合器)
(数字量16通道输入NPN/PNP兼容,16通道输出PNP)
(数字量32通道输出PNP)
C3阀岛并配置实点科技自有电磁阀
一、设备与工艺
汽车铆钉组装检测线,是汽车零部件制造中集装配与质检于一体的关键环节。整条线由自动上料单元、多工位转台、输送系统、气动/伺服铆接单元、在线检测单元和自动分拣机构组成,可完成从工件定位到质量判定的全流程作业。
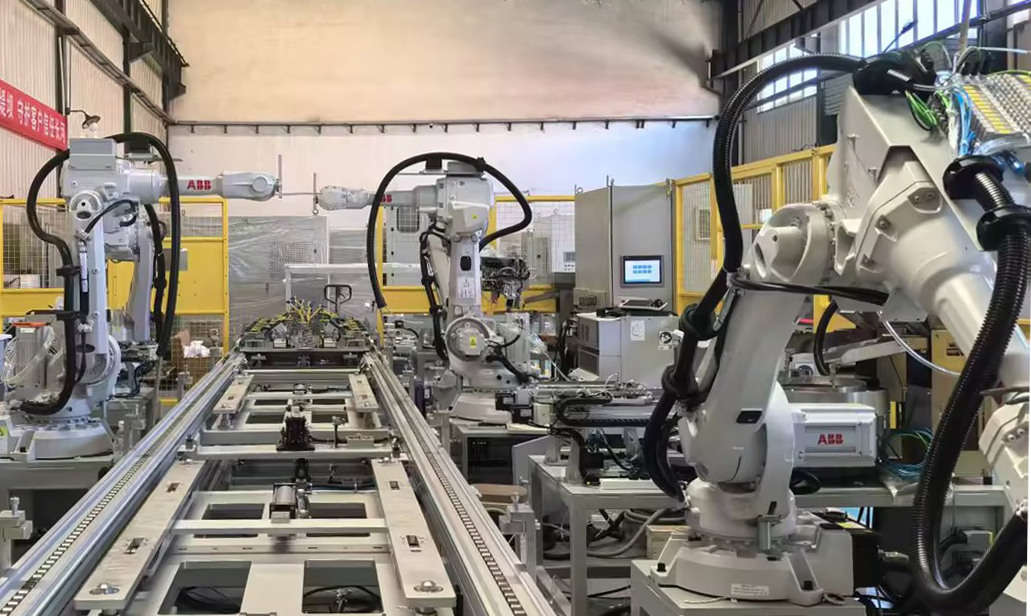
整线工艺流程主要覆盖以下四道工序:
工序 | 动作描述 |
① 上料 | 通过振动盘、输送带将零部件自动供给至抓取位置 |
② 铆接 | 专机铆接工具,依据预设程序将工件铆接 |
③ 检测 | 对铆接后的高度、直径及外观缺陷进行在线检测 |
④ 分拣 | 根据检测结果自动分流合格品与不合格品 |
二、I/O通讯痛点
该汽车铆钉组装检测线由多个设备协同执行铆接、装配、检测工序,整体为线体式布局。在自动化控制方面,主要面临三个痛点:
痛点一:工位分散,信号布线复杂
工业机器人,传感器和执行元件沿线分布。传统I/O模块需从主柜引线至末端,线缆冗长凌乱、安装维护困难;长距离布线还会削弱气动响应,硬接线也制约了产线的后续扩展。
痛点二:气动执行机构响应要求高
生产工序中,阀岛需快速换向,以保证设备动作的同步性与一致性,信号延迟或抖动都可能造成工件位置偏移或铆接质量不合格,影响产品良率。
痛点三:现场环境复杂,防护等级要求高。
阀岛需就近工位安装且空间有限,对阀岛有防护等级要求,同时,设备振动,影响阀岛通讯长期稳定运行。
三、实点科技C3阀岛解决方案
本方案采用实点科技C3离散式阀岛,搭配离散式I/O模块,以PROFINET总线接入西门子S7-1500 PLC:
控制层:
西门子 S7-1500 PLC 作为核心控制器,负责整线逻辑调度、数据处理,以及与机器人控制器的信号交互。
信息层:
采用实点科技离散式I/O模块与C3阀岛组合部署,分散式安装于各工位节点,有效缩减信号线缆长度,简化整体布线结构。
执行层:
在工位气源处部署C3离散式阀岛,通过离散式I/O模块接收控制指令,直接驱动气动夹具、铆接气缸及吹气清洁等执行元件,实现气动单元的近端集中控制。
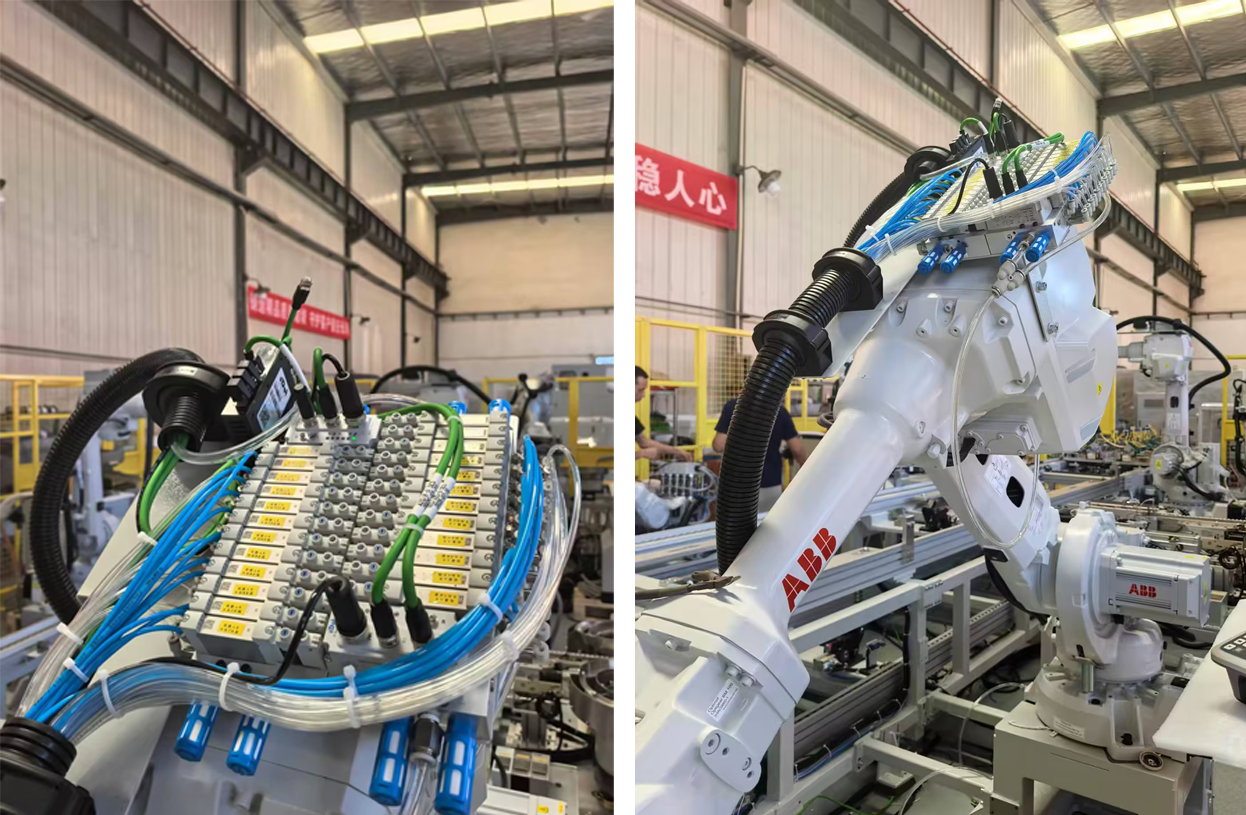
項目 | 導入効果 |
配線最適化 | 分散型I/Oアーキテクチャにより信号を近傍で取り込み、主幹盤からの出線ケーブルを大幅に削減、ライン全体のケーブル長を約30%削減、設置工期を約20%短縮 |
応答速度 | バルブターミナルは高速切替をサポートし、実測でリベットステーションの動作タクトが約15%向上、高タクト生産に対応 |
通信安定性 | C3バルブターミナルは耐ノイズ性に優れ、IP65保護等級により、多ステーション並行動作の一致性とリベット加締め力のクローズドループ制御精度を確保 |
コスト削減 | 分散型I/OとC3バルブターミナルを近傍に設置し、ケーブル本数を大幅に削減、システム保守性を向上 |
四、sDot製C3バルブターミナル
sDot製C3バルブターミナルは最大24ビットのダブルソレノイド電磁弁構成をサポートし、IP65保護等級。自社ブランド電磁弁は寿命5000万回超、低消費電力設計、オンラインファームウェア更新をサポート。自動車製造、3Cエレクトロニクス、リチウム電池など高要求のシーンで広く使用されています。